



How to Choose Press Brake V-Die Opening and Tonnage
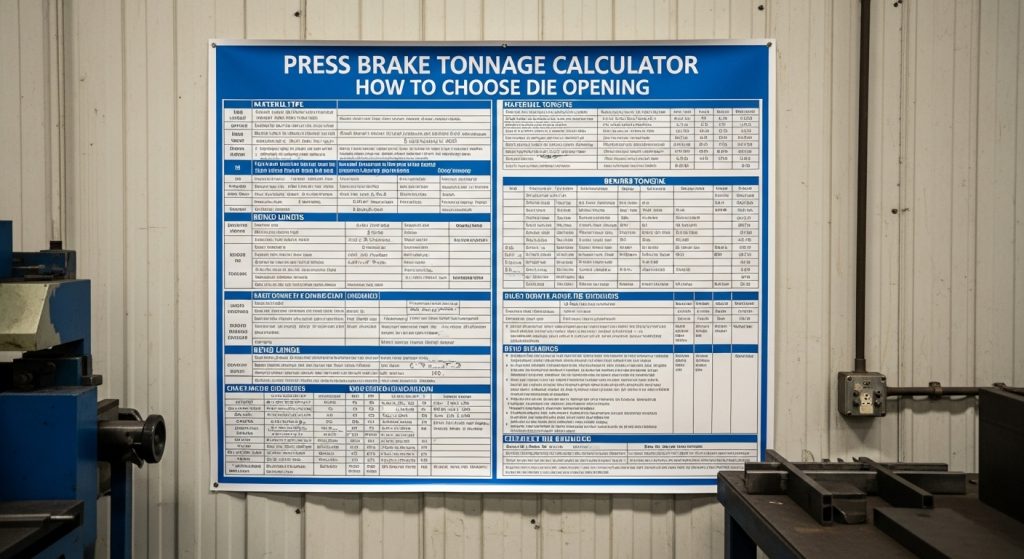
Перестаньте рисковать своим инструментом на догадках. Независимо от того, используете ли вы ручную систему или высококлассную систему ЧПУ, Понимание того, как сбалансировать тоннаж и выбор штампов, крайне важно для безопасного и точного изготовления. В этом руководстве разбираются стандартные формулы, чтобы вы могли выбрать правильное V-образное отверстие каждый раз.
Что делает калькулятор тоннажа с пресс-тормозом??
Калькулятор тоннажа пресс-тормоза определяет силу, необходимую для изгиба определённой толщины металла над определённым отверстием штемпеля. Это гарантирует, что ваш компьютер обладает необходимым Пропускная способность пресс-тормоза чтобы выполнить работу без перегрузки гидравлической системы и без сломания пуансона.
Без точного расчёта, Ты действуешь в темноте. Если недооценивать силу, Таран может заглохнуть в середине поворота, оставляя тебя с испорченной деталью и, возможно, заклинившей машиной. Если вы переоцениваете, Вы можете выбрать излишне широкий кубик., что приводит к небрежному радиусу, не соответствующему проектным спецификациям.
Основная промышленная формула воздушного изгиба
Для стандартной мягкой стали, Большинство магазинов используют упрощённую версию "Общее правило" чтобы оценить необходимую силу. Хотя существует сложное инженерное программное обеспечение, Этот быстрый расчёт невероятно надёжен для ежедневных операций на этаже:
Тоннаж на метр ≈ толщина² × 1,4
Если вы работаете с 10-мм сталью, Математика выглядит вот так:$10 умножить на 10 умножить на 1.4 = 140text{ тонны на метр}$.
Этот коэффициент 1,4 — это ярлык, основанный на стандартном отверстии 8x V.. Он предоставляет базовую оценку, охватывающую большинство сценариев воздушного изгиба. Однако, В тот момент, когда вы меняете отверстие кубика или тип материала, Это число необходимо скорректировать для обеспечения безопасности и точности.
Корректировки материалов для точности
Не все металлы одинаково реагируют на давление. Базовая формула предполагает мягкую сталь с прочностью на растяжение примерно $450{ Н/мм}^$2. Если вы переходите на нержавеющую или алюминиевую версию, вам нужно скорректировать результаты..
| Материал | Смена Силы | Коэффициент корректировки |
| Мягкая сталь | Базовое значение | 1.0 |
| Нержавеющая сталь | 40–60% | 1.4 – 1.6 |
| Алюминий | −40% до −50% | 0.5 – 0.6 |
Если тот же 10-мм проект использует нержавеющую сталь, Ваш требуемый тоннаж может резко вырасти до более чем 200 тонн на метр. Вот почему проверка press brake die opening Ограничения перед началом не обсуждаются. Нержавеющая сталь имеет гораздо более высокий уровень "Трудозакалка" ставка, то есть он сопротивляется сильнее по мере продвижения поворота. Алюминий, Наоборот,, гораздо мягче, но склонен к трещинам, если отверстие кристалла слишком узкое.
How to Choose the Right V-die opening selection
Выбор отверстия для кристалла — это баланс между силой, которую может дать ваша машина, и радиусом изгиба, необходимого вашей детали. Чем шире отверстие, чем меньше требовался тоннаж, но чем больше внутренний радиус изгиба,.
Стандартное правило: Толщина от 6x до 10x
Для подавляющего большинства применений воздушного сгибания, вам следует выбрать V-образное отверстие толщиной от 6 до 10 раз больше вашего материала ($V = 6 text{ к } 10 умножить на S$).
- Толщина 6x: Это "Резкий поворот" Сценарий. Он требует значительной силы и обычно применяется к более тонким материалам, где небольшой радиус критически важен для окончательной сборки.
- Толщина 8x: Это "Золотая среда индустрии." Он даёт самые предсказуемые результаты, Стандартная пружинная сторона, и сбалансированную нагрузку на машину.
- Толщина от 10 до 12 раз: Это для "Тяжёлая нагрузка" или "Большая пропускная способность" Изгиб. Открывая штемпель шире, Вы значительно уменьшаете тоннаж, что часто необходимо при работе с Пресс-тормоз 4000 мм на полноразмерных толстых пластинах.
Пример для изгиба стали 10 мм
Во время выступлений Гибка листов 10 мм, Ваш выбор кубика кардинально изменит поведение машины:
- V-образное отверстие 60 мм (6 раз): Это приводит к резкому изгибу, но требует почти 150 тонн на метр. Это создаёт сильную нагрузку на наконечник пунша и плечи штампа.
- V-образное отверстие 80 мм (8 раз): Это идеальная схема. Требуется примерно 82–100 тонн на метр, обеспечение конюшни, повторяемый изгиб на 90 градусов с управляемым износом.
- 100 мм V-образное открытие (10 раз): Это создаёт больший радиус и гораздо безопаснее, если машина приближается к максимальному пределу. Это снижает требование по тоннажу почти на 20%.
Почему размер отверстия кристалла важен для вашей машины
Вступительный выбор V-образного кристалла выступает в роли "Рычаг" Точка изгиба. Так же, как длинный ключ облегчает вращение жёсткого затвора, Более широкое отверстие штампа облегчает деформацию стали пресс-тормозом.
Эффекты уменьшенного V-образного кристалла
Когда вы вдавливаете металл в узкое V-образное отверстие, тем "Рычаг" низко. Это приводит к:
- Требуется более высокая тоннаж: Машина должна толкать с огромной силой, чтобы преодолеть сопротивление материала на коротком промежутке времени.
- Более узкий внутренний радиус: Это часто требуют инженеры, желающие получить чёткий вид, Но это имеет механическую цену.
- Увеличение износа инструментов: Трение на штемпельных плечах значительно выше. Со временем, Это вызывает "Раздражающий" или канавки в штампах, которая в итоге будет отмечать каждую часть сгибаемой.
Эффекты увеличенного V-образного кубика
Расширение отверстия увеличивает ваш рычаг, Ведущие к:
- Требуется меньший тоннаж: Это защищает вашу Тяжёлый пресс-тормоз из-за преждевременной гидравлической усталости и прогиба рамы.
- Больший радиус изгиба: Потому что материал имеет больше пространства для естественных изгибов, внутренний радиус увеличивается ($Ri примерно 0,156 умножить на V$).
- Безопаснее для толстой пластины: Это снижает вероятность "Трещины напряжения" на внешней поверхности изгиба, что часто бывает при толстом сгибании, Высокоуглеродистая сталь.
Взаимосвязь между внутренним радиусом и Спрингбэком
Одним из самых недооценённых аспектов выбора штемпелей является влияние на спрингбэк. Пружина возникает, когда металл пытается вернуть свою исходную форму после снятия давления.
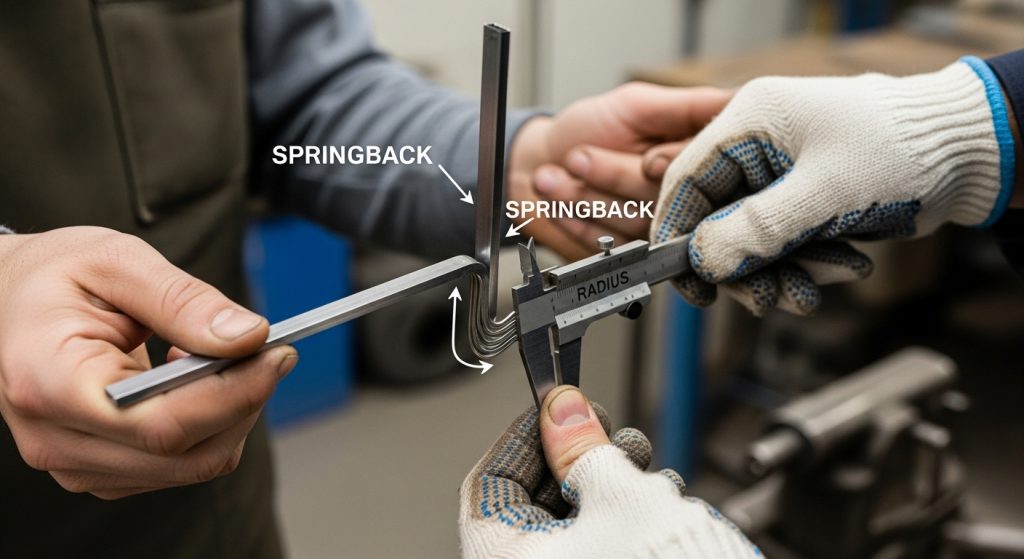
В узком кубике (6 раз), материал растягивается более агрессивно, что действительно может уменьшить Процент пружинного возврата, но увеличивает риск перелома. В более широком штампе (10x-12x), Материал "Образование" Мягче, что часто приводит к более предсказуемому возвращению. Для 10-мм стали, Можно ожидать от 1 до 2 градусов пружинного отсека. Если использовать штамп, который слишком большой для толщины, Материал может даже эффективно не достигать своей точки текучести, Почти невозможно попасть под стабильный угол под углом 90 градусов.
Машинное отклонение и "Коронация" Фактор
Когда вы сгибаете тяжёлую 10-мм пластину на большие расстояния, например, 3 или 4 метра, сама машина изгибается. Центр таран и стол слегка прогибаются под давлением 200 тонн.
Выбор более широкого отверстия штампа помогает минимизировать это отклонение, снижая общий тоннаж. Однако, для точных работ, Вы должны использовать систему коронации. Будь то гидравлическая система, встроенная в Пресс-тормоз 4000 мм или ручная клиновидная система, Коронка обеспечивает такую же чёткость середины 10-мм пластины, как и концы.
Чек-лист настройки для сгибания тяжёлых пластин
Прежде чем нажимать на педаль на работе с большим грузом, Пройдите этот список проверки:
- Идентификация материалов: Это мягкая сталь, или это сплав с высокой прочностью? Проверьте сертификат фабрики, если он есть..
- Целостность: Плечи V-образного штапа гладкие и смазанные?? Баллончик для тяжёлых пластин "захватить" на сухом штампе, Неожиданно увеличив тоннаж.
- Радиус удара: Убедитесь, что радиус пробивания соответствует толщине. Использование "нож" Пробив сталь 10 мм приведёт к "Sharp" Изгиб, который структурно слаб.
- Калибровка задней колеи: Изгибы с большим грузом могут создавать "Вибрационный шок" Это может сдвинуть пальцы Backgauge. Убедитесь, что они плотно заперты.
- Допуск безопасности: Убедитесь, что "whip-up" Территория чиста. 3-метровый лист 10-мм стали, движущийся вверх со скоростью 10 мм/с, несёт огромный импульс.
Устранение неисправностей с тоннажными шипами
Если ваша машина испытывает трудности с выполнением изгиба, который калькулятор показал как возможный, Рассмотрим эти три "Скрыто" Факторы:
- Холодный материал: Сталь, хранящаяся в замёрзшем складе, сложнее сгибается, чем сталь при комнатной температуре. Холод увеличивает предел текучести металла.
- Направление зерна: Если вы сгибаетесь "с волокном" (параллельно напрямку качения), Сталь легче сгибается, но она подвержена трещинам. Гибка "против течения" Требуется примерно на 10% больше тоннажа, но он гораздо прочнее.
- Трение инструментов: Если ваш V-штамп ржав или грязный, Трение между пластиной и штамповыми плечами может добавить до 15% от общего тоннажа.
Простой метод работы на цехе для ежедневного успеха
Следуйте этим трём шагам для каждой новой установки:
Шаг 1: Выберите свой V-кубик Начнем с "Правило 8x." Для 10-мм стали, Тянусь к 80-мм V-образному штампу. Это обеспечивает чистый изгиб с управляемым давлением.
Шаг 2: Рассчитайте свой тоннаж Используйте формулу или цифровой калькулятор, чтобы проверить, справится ли ваша машина с такой нагрузкой. Умножьте "тонны на метр" По общей длине вашей части. Если у вас есть деталь длиной 3 метра с грузом 82 тонны/метр, Вам нужно как минимум 246 тонн силы.
Шаг 3: Проверьте свой маржа Никогда не запускайте машину на 100% мощности. Всегда добавляйте запас безопасности в 20%. Если ваша деталь требует 246 тонн, Вам стоит использовать машину с вместимостью не менее 300 тонн.
Овладев взаимосвязью между тоннажем и открытием пресс-тормозного штампа, Вы продлеваете срок службы оборудования и каждый раз производите детали, соответствующие инженерным требованиям.
Часто задаваемые вопросы
Что произойдёт, если я использую слишком маленький открыватель V-die?
Использование слишком маленького кубика (Толщина менее 6 раз) значительно увеличивает требуемый тоннаж. Это создаёт сильное давление на штампу и штампу, что может привести к поломке инструмента. Это также приводит к тому, что материал "Ты" В штамп на плечах, оставляя глубокие следы и, возможно, трещины в внешнем радиусе изгиба.
Делает ли большее V-образное отверстие изгиб более точным??
Большее V-образное отверстие (Толщина 10–12 раз) снижает тоннаж и делает процесс более безопасным для машины, Но также увеличивает внутренний радиус изгиба. Хотя это может предотвратить трещины в толстых пластинах, Это может привести к большему росту пружинного возвращения. Точность достигается через поиск "Золотая среда"— обычно толщина в 8 раз больше — где сила и радиус идеально сбалансированы.
Как нержавеющая сталь влияет на процесс выбора штампа?
Нержавеющая сталь обладает более высокой прочностью на растяжение и быстро укрепляется при работе. Потому что он требует примерно на 50% больше давления, чем мягкая сталь, Часто стоит выбирать чуть более широкий V-образный кубик (Толщина 10x) Чтобы поддерживать тоннаж в безопасных пределах для вашего тяжёлого пресс-тормоза.
Могу ли я рассчитать тоннаж для нескольких изгибов одновременно?
Тоннаж рассчитывается за изгиб. Если вы выполняете несколько изгибов одновременно (с помощью специализированного инструмента или длинной кровати), Вы должны добавить необходимый тоннаж для каждого отдельного участка вместе. Всегда следите, чтобы общая сумма оставалась как минимум на 20% ниже максимальной номинальной мощности машины.
Почему моя 10-мм сталь трескается даже при правильном тоннаже?
Трещины обычно возникают из-за изгиба "с волокном" или использование удара с слишком острым радиусом. Для 10-мм листовой гибки, Старайтесь согнуть перпендикулярно прокату и использовать пуансон радиусом не менее 3–5 мм для более равномерного распределения напряжения.