


Пресс-тормозные штампы и пробивания: The Ultimate Selection Guide for Modern Metal Fabrication
By Author: Марк Хэнкс
Введение
Пресс-тормозные штампы и пуансовы — это гораздо больше, чем просто мелкие аксессуары в металлообработке — это единственные компоненты, которые действительно касаются вашей заготовки, что делает их критически важными для успеха изгибания. В то время как современные пресс-тормоза эволюционировали в многоосевые, высокоточные машины с самостабилизирующими функциями, В конечном итоге качество детали определяет ваши инструменты, Эффективность настройки, и повторяемость.
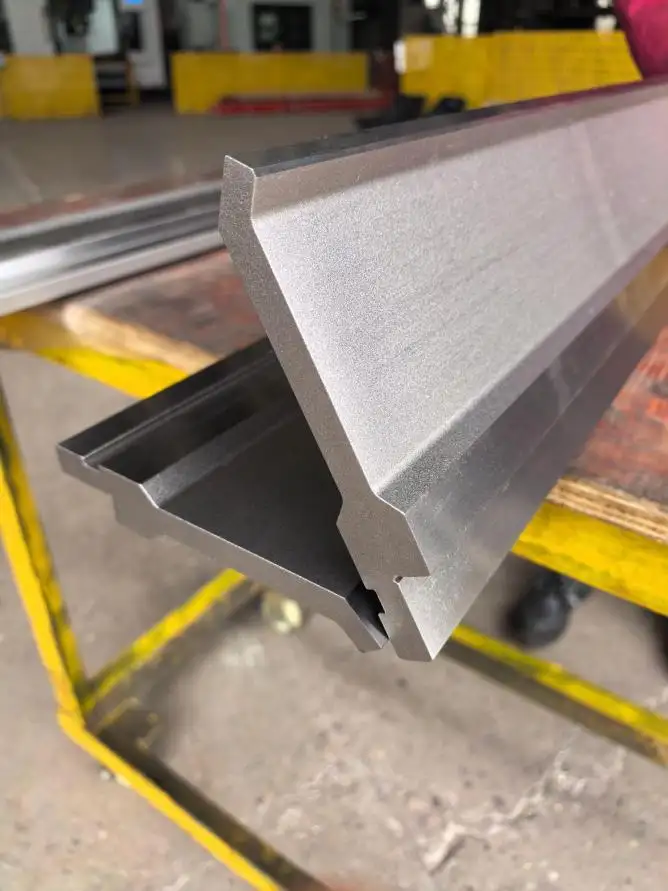
Сегодня, линии между RFA, Новый стандарт, Европейцы, и американские стандартные инструменты стали размытыми. Высокопроизводительное изгибание Функции мигрировали во всех типах инструментов. Независимо от выбранного стиля, Каждый набор инструментов качества должен соответствовать нескольким непреодолимым требованиям.
6 Требования к качественному инструменту
1. Высокая точность
Качество инструмента требует допуска 0.0004 дюйма. Такая точность позволяет исключить подсказку и регулировку во время настройки. В результате, Каждую деталь можно точно произвести.
2. Сегментированные секции
Заранее вырезанные детали позволяют безопасно строить разные длины. Меньшие сегменты проще в обращении и значительно безопаснее, чем длинные, тяжёлые инструменты.
3. Самоудерживающаяся установка
Вы должны иметь возможность загружать инструменты с включением RAM. Система удержания инструмента должна удерживать несколько деталей на месте до тех пор, пока не будет приложено давление зажима.
4. Самосидячая конструкция
При включении давления зажима, Кулаки должны механически подниматься в позицию. Это исключает необходимость вбивать пуансон в штемпель во время настройки.
5. Возможность фронтальной загрузки
Установка инструментов спереди машины значительно сокращает время настройки. Больше не нужно сдвигать инструменты с конца пресс-тормоза, и в большинстве случаев, Фронтальная нагрузка исключает использование погрузчиков и контактных кранов.
6. Стандартные высоты
Инструменты общей высоты снижают регулировки станка при смене работы. Передние опорные рычаги, Высоты задней колеи, и защитные устройства остаются на непостоянных позициях. Подробнее, Вы можете добавить готовые изделия, соответствующие вашим уже существующим инструментам.
✅ Примечание: Многие высококачественные инструменты пресс-тормоза соответствуют метрическим стандартам. Для воздушного изгибания (Основная тема этого руководства), Имперские размеры округлены для простоты.
Сначала оцените свои требования
Для обслуживания мастерской на заказ потребуется совершенно другие инструменты, чем у мастера по изготовлению на заказ. Сначала нужно оценить:
• Типы и количество деталей
• Толщина материалов
• Финансовые ограничения
• Цели бережливого производства
В качестве предложения, Нужно создавать библиотеки инструментов для каждого пресс-тормоза. Когда набор инструментов остаётся на станке, Не тратить время на ходьбу туда-сюда за инструментами. Также, если инструменты установлены на каждом пресс-тормозе, Инструменты больше не должны быть совместимы с разными машинами. Ищите инструменты с наибольшим износом — блестящими, яркие рабочие поверхности указывают на часто используемые, Надёжные варианты. Расти, Грязные инструменты на дне стойки редко подходят.
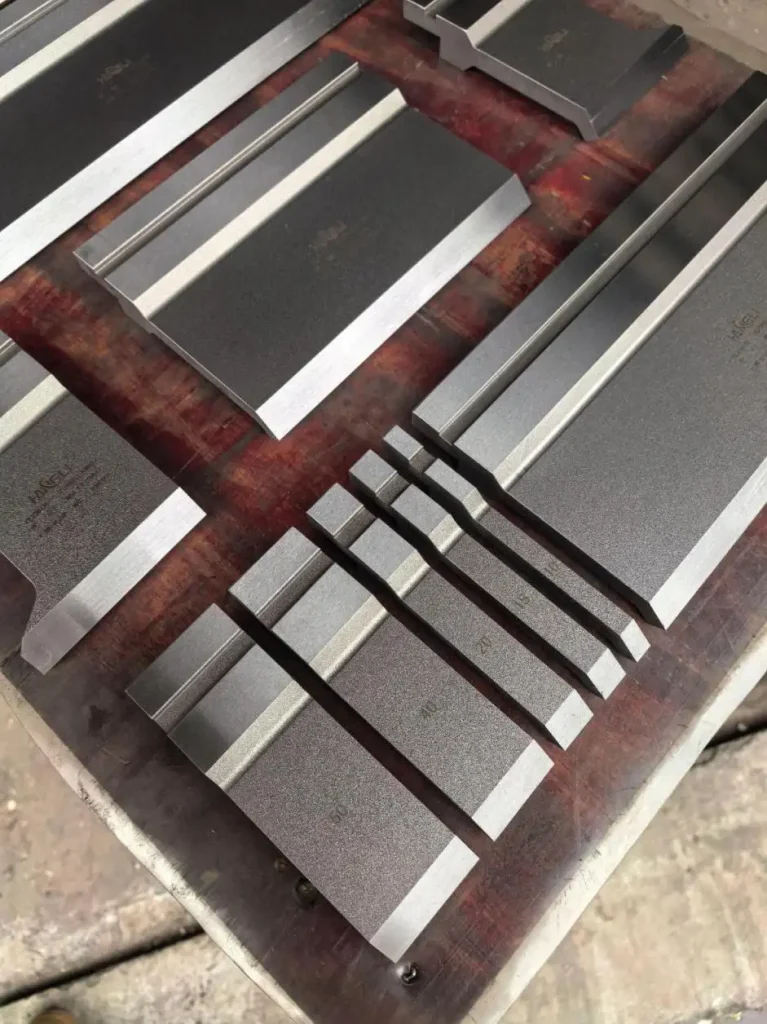
Выбор штампов: Правило 8×2
Максимизировать ценность, Выберите минимальное количество нижних штампов, которые покрывают весь диапазон толщины вашего материала.
Пошаговый пример (для материалов 0.0Толщиной от 30 до 0,250 дюйма):
| Шаг | Расчёт | Результат |
| Самый маленький V-кристалл | 0.030 × 8 = 0,24 | Округление до 0,25 дюйма |
| Самый большой V-образец | 0.250 × 8 = 2.0 | 2.0 дюймы |
| Заполните пробел | Удвоить каждый размер | 0.5, 1.0 дюймы |
Минимальный набор: 0.25, 0.5, 1.0, и 2.0-дюймовые V-штампы
Выбор пробивки по толщине материала
| Толщина материала | Рекомендуемый тип пуансона | Радиус наконечника |
| До 0,187 дюйма | Острый смещённый ножевой удар. | 0.04 дюйма |
| 00,187–0,5 дюйма | Прямой удар | ~0,120 дюйма |
| Выше 0,5 дюйма | Проконсультируйтесь с поставщиком материалов | Варьируется |
Острый смещённый пуансон позволяет изгибаться дальше 90 градусов и формировать форму J. Для более толстых или высокопрочных материалов, узкий наконечник перфора в сочетании с узким V-образным отверстием может вызывать складки или трещины — всегда проверяйте рекомендации по сложным применениям.
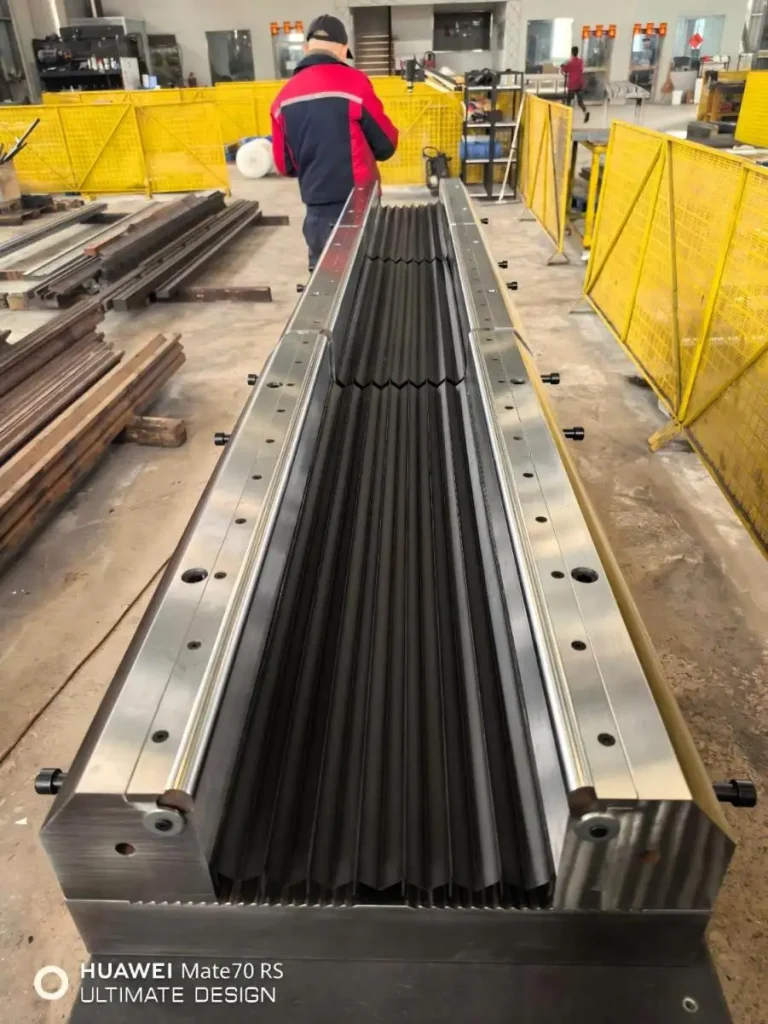
Правило 8: Твоя сладкая точка изгибания
В идеальных условиях, V-образное отверстие должно быть в 8 раз толщине материала.
| Толщина материала | Расчёт | Рекомендуемый V-кубик |
| 0.060 дюймов | 0.060 × 8 = 0,48 | 00,5 дюйма |
| 0.125 дюйма | 0.125 × 8 = 1.0 | 1.0 дюймы |
Это соотношение обеспечивает наилучшую угловую характеристику — именно поэтому большинство опубликованных диаграмм изгиба строятся на этой формуле.
Исключение в реальном мире: Когда конструкторы указывают радиусы изгиба, отличающиеся от правила 8, Тебе придётся подстроиться.
Как открытие V-образного кристалла определяет радиус изгиба
При воздушном изгибе мягкая сталь, внутренний радиус изгиба составляет примерно 16% от отверстия V-образного кристалла.
| Желательный внутренний радиус | Толщина материала | Расчёт | Рекомендуемый V-кубик |
| 0.125 дюйма | 0.125 дюйма | 0.125 ÷ 0.16 = 0.78 | 0.75 дюйма |
| 0.320 дюймов | 0.125 дюйма | 0.320 ÷ 0.16 = 2.0 | 2.0 дюймы |
Предупреждение: Если вам нужен V-образный отверстие менее чем в 5 раз толщины материала, Рискуешь:
• Снижение угловой точности
• Повреждения станков и инструментов
• Опасные условия эксплуатации
Требования к минимальной длине фланца
V-кристалл может образовывать фланцы почти на 77% от своего отверстия.
| V-образный размер | Минимальный фланец |
| 1.0 дюймы | 0.77 дюйма |
| 0.625 дюйма | 0.48 дюйма (~0,5) |
✅ Пример: На рисунке видно материал толщиной 0,125 дюйма с фланцем 0,5 дюйма. Восьмёрка:Одно правило требует 1-дюймового V-образца, Но это даёт фланец шириной 0,77 дюйма. Что делать? Используйте V-кристалл 0,625 дюйма.
Снова, Никогда не опускайте толщину материала ниже 5× для ширины штампца.
Правила выбора пуансона по форме
L-образы: Нет правил
Почти любая форма пуансона подойдёт. Выбирайте пуансовы, которые могут справляться с другими формами деталей — меньше всегда лучше, чтобы минимизировать затраты на инструмент и время установки.
J Shapes: Три правила
| Состояние | Требуемый пуансон |
| Условие 1 (Вверх на ногу > Нижняя нога / фланец мелкая) | Стандартные прямые или острые удары |
| Условие 2 (Вверх на ногу < Нижняя нога / глубокий возврат внутрь) | Удар с гусиной шеей |
| Малая верхняя нога = нижняя нога | Смещённый острый удар |
Смещение (Z) Формы
С помощью обычных инструментов, Вам нужно два цикла оперативной памяти. Требования:
• Центральная нога (Веб) > вдвое меньше ширины корпуса V-образного кристалла
• Боковая нога < V-образная высота высоты подъёмника
✅ Особый случай: Когда паутина меньше половины ширины корпуса V-образного кристалла, Вам нужен индивидуальный инструмент для форм (Один удар, Нет переворачивания тарелок). Компромисс: Это процесс чеканки, требующий до 5× до 6 стандартных тоннажей воздушного изгиба.
Изгиб через вырезы и митры
Неподдерживаемый материал внутри V-кристала деформируется, Создание "Разгромы" Рядом с отверстиями и вырезами.
• Решение: Штемпели типа коромыс устраняют выбросы одинаково, так как они поддерживают материал при изгибе и вращаются вместе с деталями операнда.
• Ключевое понимание: Длинные вырезы дают больше выдыха, чем короткие такой же ширины.
Высота пробива для сгибания коробки
Для четырёхгранных коробок, Используйте эту формулу:
Минимальная высота пробивания = (Глубина коробки ÷ 0,7) + (Толщина рама ÷ 2)
Дополнительные соображения:
• Отсутствие возвратных фланцев или выступающих наружу фланцев = минимальный зазор
• Возвратные фланцы со всех четырёх сторон = достаточный зазор для скручивания и снятия коробки
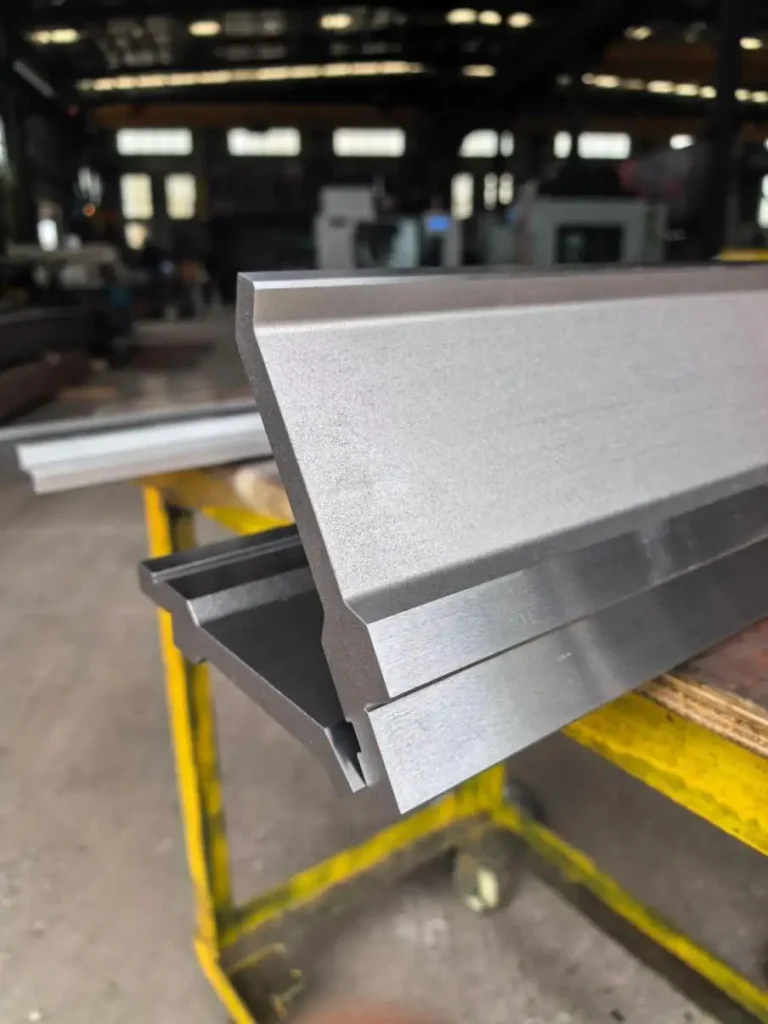
Комбинированные инструменты для сгибания и подгиба
Эти инструменты образуют подшитые края в одном устройстве.
| Толщина материала | Осуществимость |
| До 0,125 дюйма | Работа со стандартными инструментами |
| Выше 0,125 дюйма | Может потребоваться кастомные инструменты |
Требование к фланцам для подгибов: Минимум от 150% до 200% ширины отверстия V-образного кристалла (из-за более глубокого проникновения, необходимого во время предварительного острого предповорота под углом 30°).
✅ Пример: Для кристалла V10 нужен 15.0 мм до 20.0 Минимальный фланец до подшивки.
Достижение деталей без царапин
Стандартное V-образное изгибание оставляет некоторые следы — обычно минимальные и приемлемые. Чтобы уменьшить маркировку:
• Увеличить радиус плеча
• Используйте нейлоновые вставки для предварительно окрашенных или полированных материалов
Критические применения: Авиационные/аэрокосмические детали требуют изгибания без царапин, поскольку инспекторы не могут легко отличить царапины от трещин.
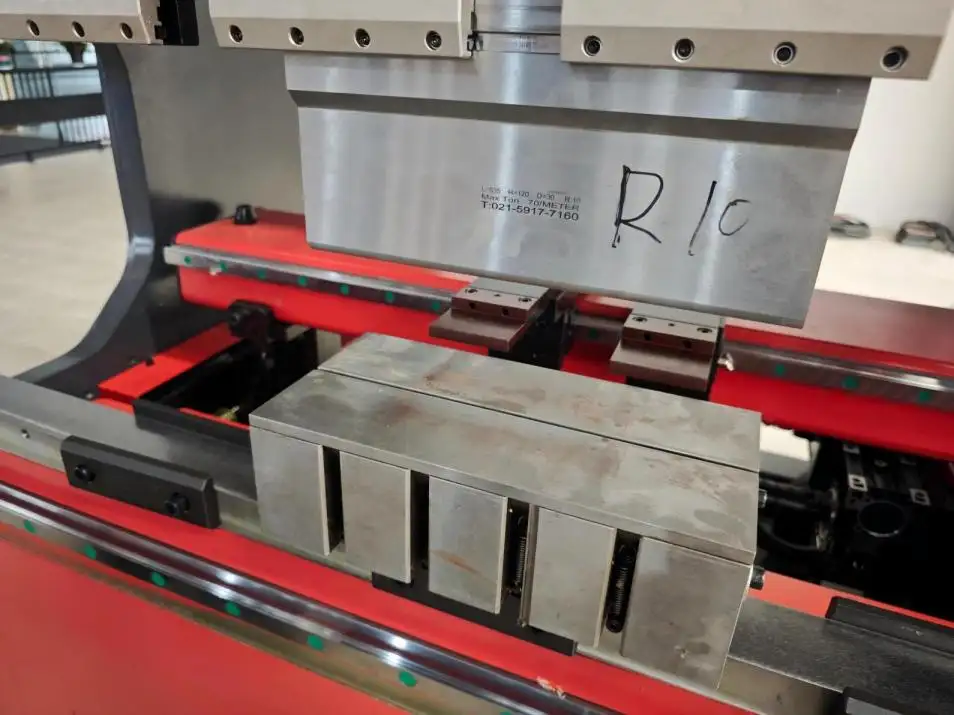
Простота — добродетель: 3 Правила проектирования деталей
Учитывайте эти правила при проектировании деталей для более простого выбора инструментов и изгиба:
| Правило | Технические характеристики |
| Внутри радиуса Бенд | 1,5× Толщина материала |
| Минимальная длина фланца | 6× Толщина материала (с размещением отверстий) |
| Смещённое веб-измерение | 10× Толщина материала |
Каждое исключение имеет свои проблемы:
• Более узкие радиусы могут появляться и превышать тоннаж
• Короткие фланцы требуют более узких штампов (с собственными рисками)
• Более узкие смещения требуют специальных инструментов и увеличенного тоннажа
В целом, Может ли деталь функционировать без коротких фланецов, Узкие смещения, или узкие радиусы, Найдите способ избежать их использования. Следуйте этим правилам для улучшения угловой производительности, сокращая затраты времени и денег на инструменты и установки.
Итоговые выводы
| Приоритет | Задача |
| Начните здесь | Оцените ассортимент материалов и типы деталей |
| Инвестируйте разумно | Покупайте прецизионные инструменты, соответствующие всем 6 требованиям |
| Упростить | Используйте правило 8×2 для штампов и выбора пуансона по материалу |
| Дизайн умный | Следуйте трём правилам проектирования деталей |
| Когда сомневаешься | Проконсультируйтесь с вашим поставщиком инструментов — особенно для сложных задач |
Пресс-тормозные штампы и пуансовы — это ваше наибольшее прямое влияние на качество изгиба., скорость, и безопасность. Выбирайте их с умом, Поддерживайте их правильным образом, И работа пресс-тормоза будет работать стабильно, Высококачественные результаты — настройка за установкой.